


DPF katalyzátor z karbidu křemíku
DPF katalyzátor z karbidu křemíku je zařízení pro filtraci částic, které kombinuje vysokou mechanickou pevnost, vynikající tepelnou vodivost a vyni...
Když integrátor výfukového systému nebo technik nákupu vyhodnotí katalyzátor, první komponentou, která je specifikována, je obvykle podklad s washcoated. Ale část, která fyzicky spojuje tento substrát s výfukovým potrubím, chrání jej před vibracemi a tepelným šokem a určuje, zda celá sestava přežije 100 000 mil silniční soli, tepelné cykly a mechanické poškození, je plášť katalyzátoru. Pokud je geometrie skořepiny nesprávná, podklad praskne. Pokud svar netěsní, emise obcházejí katalyzátor. Pokud je materiál nedostatečně specifikován, koroze proděraví pouzdro dlouho předtím, než se drahé kovy deaktivují.
Tato příručka vysvětluje, co vlastně plášť konvertoru dělá, jak jeho materiál a volby výroby ovlivňují životnost a přesně jaké technické parametry poslat výrobci, když potřebujete vlastní plášť katalyzátoru pro OEM nebo aftermarket program.
Plášť katalyzátoru je vnější kovový kryt, který obklopuje substrát katalyzátoru, což je typicky keramická voština nebo struktura kovové fólie. Plní tři funkce současně:
Katalyzátory jsou standardním vybavením osobních vozidel na americkém trhu od roku 1975, kdy předpisy EPA poprvé nařídily emisní kontroly. V moderních benzinových motorech musí plášť tolerovat typický rozsah provozních teplot 400 až 900 °C při normální jízdě, s občasnými skoky nad to během podmínek vysokého zatížení nebo regenerace. Během stejné provozní doby se musí skořepina vyrovnávat s rozdílem v tepelné roztažnosti mezi kovovým pouzdrem a keramickým substrátem, proto je mezi nimi vždy umístěna tlumící podložka. Správně navržená skořápka proto není jen nádoba; jedná se o konstrukční prvek, který přímo ovlivňuje životnost a dodržování předpisů celého systému řízení emisí.
Kompletní sestava pláště katalyzátoru není jediný vylisovaný kus kovu. Jedná se o svařovanou sestavu vyrobenou z několika tvarovaných dílů, z nichž každý slouží specifickému účelu.
Hlavní válcové nebo oválné tělo, které obaluje substrát. Jeho vnitřní průměr musí odpovídat vnějšímu průměru podkladu, plus tloušťka montážní podložky a kontrolovaná kompresní vůle. U keramických substrátů s vnějším průměrem 118,4 mm je například vnitřní průměr pláště typicky dimenzován tak, aby bylo dosaženo specifické hustoty rohože po zavařování, obvykle v rozmezí 0,4 až 0,7 g/cm². Tato vůle je jedním z nejkritičtějších konstrukčních rozměrů v celé sestavě.
Jedná se o zúžené vstupní a výstupní části, které přecházejí z tělesa pláště do průměru výfukového potrubí. Úhel kužele ovlivňuje distribuci toku výfukových plynů přes povrch substrátu. Příliš agresivní úhel vytváří nerovnoměrné proudění a zvýšený protitlak.
Samostatný kovový kryt, obvykle se vzduchovou mezerou, který snižuje teplotu pod karoserií a chrání okolní komponenty před sálavým teplem.
Příruby se svorníky nebo svorkami spojují sestavu s výfukovým systémem. Montážní konzoly nesou hmotnost převodníku a izolují jej od nadměrných vibrací.
Když si zakoupíte svařovanou součást od výrobce katalyzátoru, jako je např monolitická svařovaná sestava katalyzátoru , kupujete kompletní balíček: plášť, kužely, příruby a montážní materiál. Tolerance vnitřního průměru a soustřednost skořepinového tělesa vzhledem ke kuželům určují, zda lze sestavený převodník instalovat bez dodatečného podložení.
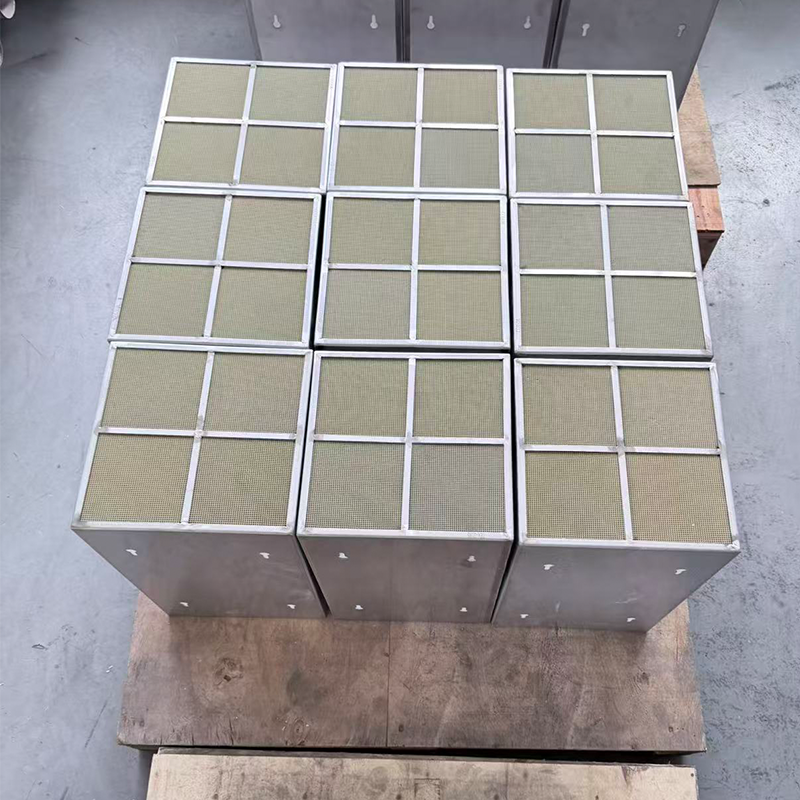 Velkoobchodní továrna na svařované kusy monolitických katalyzátorů, dodavatelé - Longyou Shuochun Longyou Shuochun New Materiál Technology Co., Ltd je velkoobchodní dodavatel Monolithic Catalyst Welded Piece v Číně a Monolithic Catalyst W... Zobrazit produkt →
Výběr správného materiálu pláště katalyzátoru je kompromisem mezi odolností proti korozi, teplotní tolerancí, cenou a očekávanou životností. Neexistuje žádný univerzálně správný materiál, ale existují jasné pokyny založené na aplikaci.
| Material | Teplotní limit | Odolnost proti korozi | Relativní náklady | Nejvhodnější pro |
|---|---|---|---|---|
| 409 z nerezové oceli | ~850 °C nepřetržitě | Dobré pro kondenzát z výfuku a silniční sůl | Mírný | Osobní automobily, lehké nákladní automobily, většina silničních aplikací |
| 304 nerezová ocel | ~900°C nepřetržitě | Vynikající obecná odolnost proti korozi, dobrá odolnost proti důlkové korozi | Vysoká | Vysoká-temperature applications, marine environments, off-road equipment |
| Hliníková ocel | Účinnost ~650°C | Zpočátku dobrý, degraduje, když hliníkový povlak oxiduje | Nízká | Cenově citlivé programy, nesilniční stroje, aplikace s krátkou životností |
U silničních vozidel je standardem v oboru nerezová ocel 409. Obsahuje zhruba 11 % chrómu, který poskytuje dostatečnou odolnost proti oxidaci při teplotách výfukových plynů a dobrou odolnost vůči kyselému kondenzátu, který se tvoří uvnitř studeného výfukového systému. Pro vysokoteplotní nebo vysoce korozivní prostředí přidává nerezová ocel 304 nikl a více chrómu, což zlepšuje pevnost při teplotě a odolnost proti důlkové korozi způsobené posypovou solí. To je důvod, proč mnoho těžkých a námořních aplikací specifikuje 304.
Hliníková ocel je cenově výhodná alternativa, ale její životnost je omezena obětovaným hliníkovým povlakem. Jakmile povlak difunduje nebo oxiduje pod trvalým teplem, základní ocel rychle koroduje. Zůstává praktickou volbou pro nízkonákladová zařízení s definovanou životností, jako jsou některé stavební stroje nebo agregáty generátorů, kde se teploty výfukových plynů zřídka drží nad 600 °C.
Zde hraje roli regulační trend. Přísnější normy, jako je Euro 6, vyžadují, aby katalyzátory udržely účinnost konverze po delší dobu životnosti, což tlačí výrobce OEM k skořepinám z nerezové oceli vyšší třídy. A Kovový substrát normy Euro 6 také vyžaduje materiál pláště, který zvládne vyšší teplotní stabilitu substrátů z kovových fólií bez koroze nebo okují. Pokud se váš program zaměřuje na Euro 6, plánujte raději skořepinu z nerezové oceli než hliníkovou ocel.
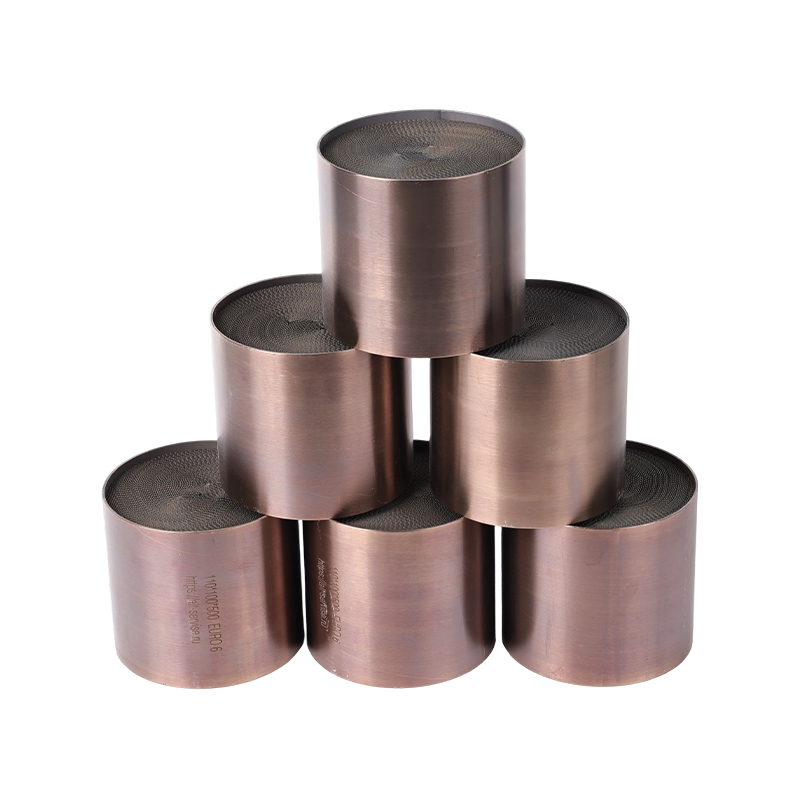 Velkoobchod Kovový substrát s vysokým obsahem drahých kovů – norma Euro 6 Facto Longyou Shuochun New Material Technology Co., Ltd je čínský velkoobchod s kovovým substrátem s vysokým obsahem drahých kovů – norma Euro 6... Zobrazit produkt →
Plášť není navržen izolovaně. Musí být navržen pro konkrétní typ substrátu, kterým je keramické nebo kovové voštinové jádro. Metoda integrace se výrazně liší v závislosti na této volbě.
Keramické substráty, jako je kordierit, jsou tuhé, ale křehké. Za tepla se roztahují mnohem méně než ocelový plášť. Pro jejich bezpečné uchycení se kolem substrátu omotá bobtnající nebo nenabobtnající podložka a zabalený balíček se pak vtlačí nebo vtáhne do skořepiny. Rohož aplikuje rovnoměrné stlačení, které zajišťuje podklad pod vibracemi a vyrovnává rozdíl v tepelné roztažnosti. Skořepina proto musí mít přesně kontrolovaný vnitřní obvod a čistý vnitřní povrch, bez rozstřiků ze sváru nebo otřepů, které by mohly rohož při montáži roztrhnout.
Kovové substráty, vyrobené z vlnité a ploché kovové fólie, jsou tažnější a vydrží mechanické upevnění. Často jsou přivařeny přímo k tělu skořepiny nebo drženy s těsným přesahem. Tento design eliminuje rohož a zlepšuje přenos tepla, ale znamená to, že plášť musí těsně odpovídat tepelné roztažnosti kovového jádra. Pokud se obal roztáhne více než jádro, substrát se uvolní; pokud se roztahuje méně, podklad se prohýbá. Dodavatel musí znát jakost materiálu substrátu a hustotu buněk, aby mohl vybrat tloušťku pláště a materiál, které se tepelně pohybují.
Skořápka také interaguje s procesem potahování. Substrát s washcoated mírně mění rozměry, protože aktivní povlak přidává tenkou vrstvu na stěny kanálku. Pokud je skořepina dimenzována pro nepotažený substrát, může mít potažená jednotka vyšší kompresi rohože, než bylo zamýšleno, což zvyšuje riziko praskání během tepelného cyklování. Z tohoto důvodu a sestava třícestného katalyzátoru by měly být vždy dimenzovány na základě rozměrů hotového podkladu opatřeného lakem, nikoli rozměrů holého podkladu. Když stejný výrobce provádí jak nátěr, tak montáž pláště, lze tento nesoulad snadno kontrolovat.
 Výrobci, dodavatelé třícestných katalyzátorů na zakázku Longyou Shuochun New Material Technology Co., Ltd. je čínský výrobce automobilových třícestných katalyzátorů a zakázkových třícestných katalytických katalyzátorů... Zobrazit produkt →
Výrobní postup pláště konvertoru závisí na jeho tvaru a objemu. Pochopení procesu vám pomůže vyhodnotit schopnosti dodavatele a zkontrolovat kvalitu na správných kontrolních bodech.
Velkoobjemové, kulaté nebo oválné skořepiny jsou tvořeny ražením, často na dvě poloviny, které jsou podélně svařeny dohromady, nebo tažením poháru, který je poté oříznut. Lisování zajišťuje těsnou opakovatelnost rozměrů, což je nezbytné, když je na jedné lince sestaveno mnoho identických jednotek.
Pro menší množství nebo zakázkové průměry se plochý plech sroluje do válce a uzavře podélným švovým svarem. Potom se pomocí obvodového svařování přidají kužely, příruby a konzoly. Válcované pláště jsou flexibilnější v průměru a délce, což z nich činí standardní přístup pro přizpůsobené prvky katalyzátoru.
Klíčové vlastnosti rozměrů a integrity jsou jednoduché, ale každá vyžaduje specifickou metodu kontroly:
Když si vyberete dodavatele, který provádí jak tvarování skořepiny, tak svařování finální sestavy, zkrátíte zpětnou vazbu mezi rozměry skořepiny a výsledky montáže. A TWC svařovaná součást Výrobce, který svařuje plášť, kužely a příruby v jednom zařízení, může opravit problémy s tolerancí během výroby, místo aby je zjišťoval poté, co jednotky dorazí do vašeho vlastního montážního závodu.
I dobře navržený plášť měniče může selhat v provozu. Rozpoznání způsobů selhání je důležité, protože strategie opravy se liší v závislosti na tom, zda je poškozenou částí plášť nebo substrát.
Když plášť selže, hluk výfuku se zvýší a pod vozidlem můžete cítit surový výfuk. Pokud je poškození prostou netěsností v blízkosti těla pláště, ale substrát zůstává nedotčený, je výměna pouze sestavy pláště mnohem ekonomičtější než výměna celého konvertoru. Náhradní převodníky OEM mohou být extrémně drahé, přičemž někteří majitelé vozidel uvádějí na určitých platformách náklady vyšší než 4 700 USD na stranu. Získání samostatného skořepinového svařence jako servisního dílu je často praktickou alternativou.
Pokud však porucha vznikla v důsledku kolapsu nebo částečného zablokování substrátu, převodník potřebuje úplnou výměnu. V tom případě potřebujete kompletní sestavu katalyzátoru, nejen plášť. Pokud skořepina selhala v důsledku mechanického nárazu, před opětovným použitím zkontrolujte podklad, zda není prasklý. U většiny poruch způsobených korozí může být katalyzátor stále chemicky aktivní, což znamená a TWC svařovaná součást Čistším řešením je spojení nového pláště s náhradním katalyzátorem.
Vágní požadavek na plášť katalyzátoru zaručuje pomalou a nepřesnou cenovou nabídku. Čím rychleji můžete specifikovat celý kontext montáže, tím přesnější budou ceny dodavatele a dodací lhůta. Poskytněte minimálně následující:
Pokud získáváte zdroje od výrobce katalyzátoru, který také dodává kompletní komponenty katalyzátoru, můžete proces dále zjednodušit, např. TWC svařovaná součást options které zahrnují plášť, katalyzátor a montážní prvky v jednom čísle dílu.
Aplikace generátorové sady ilustrují potřebu jasnosti specifikace. Velké stacionární jednotky a malé mobilní jednotky kladou na plášť velmi rozdílné tepelné a vibrační požadavky. Plášť, který pracuje na generátoru o výkonu 1000 kW s výkonným tlumičem hluku, se bude radikálně lišit od pláště použitého na záložní sadě o výkonu 20 kW, a to jak v průměru, tak v tloušťce materiálu. Čím přesněji definujete pracovní bod, tím přesněji může výkon pláště a katalyzátoru odpovídat aplikaci.
Rozdíl mezi nákupem pláště od výrobce čistých plechů a nákupem od výrobce katalyzátoru je v praxi důležitější, než by se mohlo zdát na papíře.
Když jeden dodavatel provádí výběr substrátu, katalytické potahování, konzervování a svařování pláště, je řetězec rozměrových tolerancí uzavřen v rámci jediného systému kvality. Konečný průměr podkladu s washcoated, stlačení rohože a vnitřní průměr pláště jsou řízeny jako jeden návrh. Pokud se objeví problém v montáži, není sporu o tom, komu patří tolerance. Tím se zkracuje doba potřebná pro projektování, která by byla vynaložena na sladění datových listů od více dodavatelů.
Přeprava holého substrátu na jedno místo pro nátěr a poté do kovovýroby pro konzervaci zvyšuje náklady na logistiku i riziko poškození při manipulaci. Konsolidace těchto kroků zkracuje dobu realizace a snižuje požadavky na rezervu zásob.
Emisní norma jako Euro 6 není vlastností samotného substrátu. Katalyzátor, plášť, rohož a upevnění musí fungovat jako systém pro udržení účinnosti konverze po požadovanou dobu životnosti. Výrobce, který staví kompletní sestavu, může provést nebo koordinovat příslušné ověřovací testy a doložit, že konkrétní kombinace skořepiny a potaženého substrátu splňuje normu.
Pro OEM nebo integrátora výfukového systému je to praktické: zeptejte se svého dodavatele, zda může dodat celý balíček katalyzátoru, od substrátu a povlaku až po svařovanou sestavu pláště. Když tato schopnost existuje, shell přestane být samostatnou zdrojovou položkou a stane se součástí jediné odpovědné komponenty, což je obvykle lepší technické rozhodnutí.

DPF katalyzátor z karbidu křemíku je zařízení pro filtraci částic, které kombinuje vysokou mechanickou pevnost, vynikající tepelnou vodivost a vyni...

Třícestný katalyzátor se obvykle skládá z kovového pouzdra, substrátu a vnitřní rohože. Kovové pouzdro je obecně vyrobeno z dvouvrstvých plechů z n...

Svařovaná sestava Three-Way Catalyst (TWC) je jednou ze základních součástí automobilového výfukového systému a jeho výrobní proces a kvalita přímo...

SCR katalyzátor také sleduje strukturu nosič-potah-aktivní složka; jeho aktivní složky se však zásadně liší od složek v TWC a DOC. 1. Nosič M...

U malých generátorových soustrojí je instalace třícestného katalyzátoru účinnou metodou k výraznému snížení škodlivých emisí výfukových plynů a spl...

Třícestný katalyzátor ultravelké sady generátorů je zařízení schopné přeměňovat škodlivé výfukové plyny – jako je oxid uhelnatý (CO), uhlovodíky (H...
Katalyzátory selektivní katalytické redukce (SCR). jsou nejrozšířenější a te......
READ MOREProgram následné úpravy vznětových motorů obvykle odhalí potřebu vlastního řešení DPF tvrdším ......
READ MOREPlášť katalyzátoru je první věcí, kterou vidíte pod vozidlem, ale jeho tělo z nerezové oceli l......
READ MOREKaždý benzínový motor, který splňuje moderní emisní normy, závisí na komponentě, kterou většin......
READ MORETřícestné katalyzátory: Základní zařízení pro regulaci emisí Třícestné katalyzátory ......
READ MORESoučásti výfukového systému Shell málokdy selže jako první – ale když se to stane......
READ MORE